शांतुई कोमात्सु कॅटसाठी फोर्जिंग सेगमेंट


फोर्जिंग प्रक्रियेत सुधारणा
दोन किंवा तीन दातांऐवजी पाच दात वापरल्याने टूथ ब्लॉक सैल होण्याची शक्यता कमी होते. पोझिशनिंग सर्कलऐवजी पोझिशनिंग ब्लॉक वापरल्याने मशीनिंगमधील चुका आणि उष्णता उपचाराने होणाऱ्या विरूपणामुळे पोझिशनिंग सर्कल व इन्स्टॉलेशन पृष्ठभागामध्ये होणारा अडथळा कमी होतो.
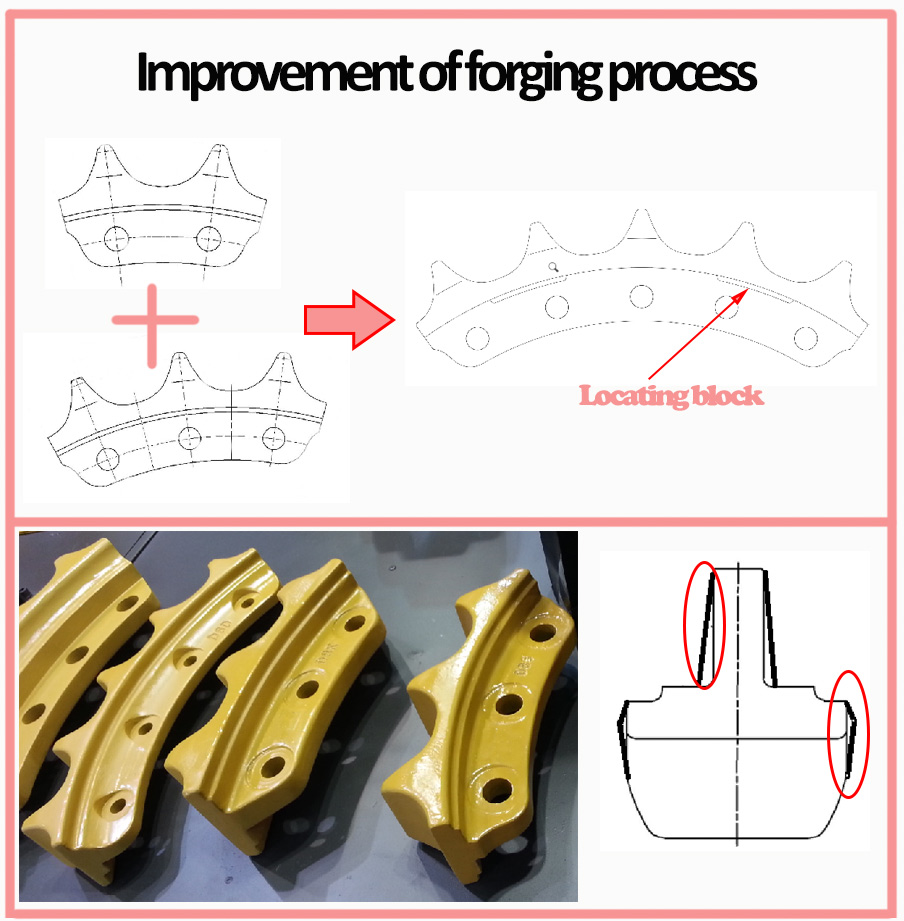
फोर्जिंग प्रक्रियेमुळे, बाजूचे आणि फ्लॅंजचे पृष्ठभागखंड उभ्या फोर्जिंग प्रक्रियेमध्ये एक विशिष्ट ड्राफ्ट कोन राखणे आवश्यक असते आणि फोर्ज केलेल्या अर्ध-तयार उत्पादनाच्या मशीन केलेल्या पृष्ठभागावर प्रक्रिया करणे आवश्यक असते.
आम्ही पुरवू शकणारे मॉडेल
| विभाग | ||||||||
| मॉडेल | ओईएम | पिच | दात | होल्स | छिद्र (मिमी) | वजन | ब्रँड | इतर OEM (BERCO) |
| डीएच०८ | १११एच-१८-००००१ | १५४ | 3 | 3 | १७.५ | ४.१ | शांतुई | |
| १११एच-१८-००००२ | 4 | 4 | १७.५ | ५.५ | शांतुई | |||
| एसडी१३ | १०वाय-१८-०००४३ | १९० | 5 | 5 | १९.३ | १०.७५ | शांतुई | |
| डीएच३६ | ११७५-१८-००००९ | २२८.६ | 6 | 6 | २६.५ | शांतुई | ||
| ११७५-१८-०००३५ | 5 | 5 | २६.५ | |||||
| SD16、D65、D60、D85ESS-2 | १६वाय-१८-०००१४एच | २०३.२ | 3 | 3 | २३.५ | ८.५ | शांतुई/कोमात्सु | १४X-२७-१५११२/१,१४१-२७-३२४१०,१४४-२७-५११५०,६१५-४१४९,केएम२१११,केएम१६२ |
| (16Y-18-00049) | ||||||||
| एसडी२२、डी८५ | १५४-२७-१२२७३ए | २१६ | 5 | 5 | २३.५ | 15 | शांतुई/कोमात्सु | १५५-२७-००१५१,६१५-४१५०,केएम२२४ |
| एसडी३२ 、डी१५५ | १७५-२७-२२३२५ए | २२८.६ | 3 | 3 | २६.५ | 12 | शांतुई/कोमात्सु | 175-27-22325/4 17A-27-11630,KM193,17A-27-41630 |
| एसडी५२、डी३७५ | १८५-१८-००००१ | २८० | 5 | 5 | २८.५ | 33 | शांतुई/कोमात्सु | १९५-२७-३३११०/१, केएम१२८५ |
| एसडी९०、डी४७५ | ११८९-१८-००००१/ | ३१७.५ | 5 | 5 | ३१.५ | 43 | शांतुई/कोमात्सु | |
| १९८-२७-४२२६० | ||||||||
| डी५०、डी४१、डी५८、डी५३ | १३१-२७-६१७१० | १७५ | 3 | 3 | १९.५ | 6 | कोमात्सु | 131-27-61710, 131-27-42220, KM788 |
| डी५बी | ५एस०८३६ | १७५ | 3 | 3 | 18 | 5 | मांजर | 6Y5244、CR4408.7P2636 |
| डी६डी/सी/जी | 6T4179/6T4179/6P9102 | २०२.८ | 5 | 4 | १७.८/२०.८ | ११.५७ | मांजर | 6Y5012,5S0050,7P2706,CR3330,CR3329,8P5837,8E4365/CR5476,117-1616 |
| डी६एच/आर | ६वाय२९३१/१०२६६७७ | २०२.८ | 5 | 5 | १७.८ | ११.५ | मांजर | 7G7212,8E9041,7T1697,CR5515,173-0946 |
| डी७जी/ई/एफ | ८ई४६७५/८ई४६७५/८ई४६७५ | २१६ | 5 | 4 | २०.८ | १४.७ | मांजर | 5S0052,3P1039,8P8174,CR3148 |
| डी८एन/आर.डी७एच/आर | ७टी९७७३/६वाय२३५४, | २१५.९ | 5 | 7 | २०.८ | १६.४ | मांजर | 6Y3928,CR5050,9W0074 |
| ६वाय२३५४/७टी९७७३ | ||||||||
| डी८एन/आर.डी७एच/आर | ३१४-५४६२ | २१५.९ | 5 | 5 | २०.८ | १६.४ | मांजर | सीआर७१६० |
| डी८के.डी८एच | 6T6782/6T6782 | २२८.६ | 3 | 3 | २४.५ | 12 | मांजर | 2P9510,5S0054,CR3144 |
| डी६एन.डी६एम | ६आय८०७७/६आय८०७७ | १९० | 5 | 5 | १८.५ | 9 | मांजर | ६आय८०७७/८,सीआर५८७५ |
| डी९एन | ७टी१२४७ | २४० | 5 | 6 | २४.६ | २३.९८ | मांजर | सीआर४६८६ |
| डी१०एन | ६टी९५३७ | २६०.३५ | 5 | 6 | २७.६१ | २६.७ | मांजर | सीआर५०४७ |
| ८३२ | ६३२-७७९३ | २२८.६ | 3 | 5 | २६.५ | ११.६३ | मांजर | |
एचआरसी
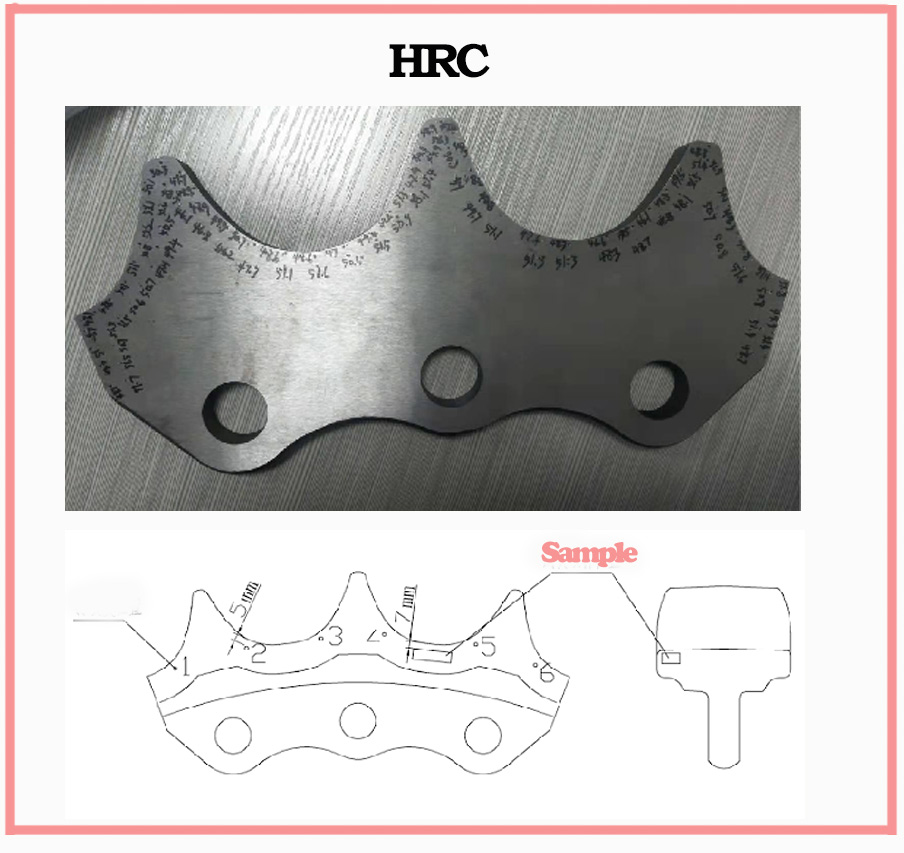
फोर्जिंग प्रक्रियेमुळे, अपराइट फोर्जिंग प्रक्रियेतील सेगमेंटच्या बाजूच्या आणि फ्लॅंज पृष्ठभागांना एक विशिष्ट ड्राफ्ट कोन टिकवून ठेवणे आवश्यक असते आणि फोर्ज केलेल्या अर्ध-तयार उत्पादनाच्या मशीन केलेल्या पृष्ठभागावर प्रक्रिया करणे आवश्यक असते.
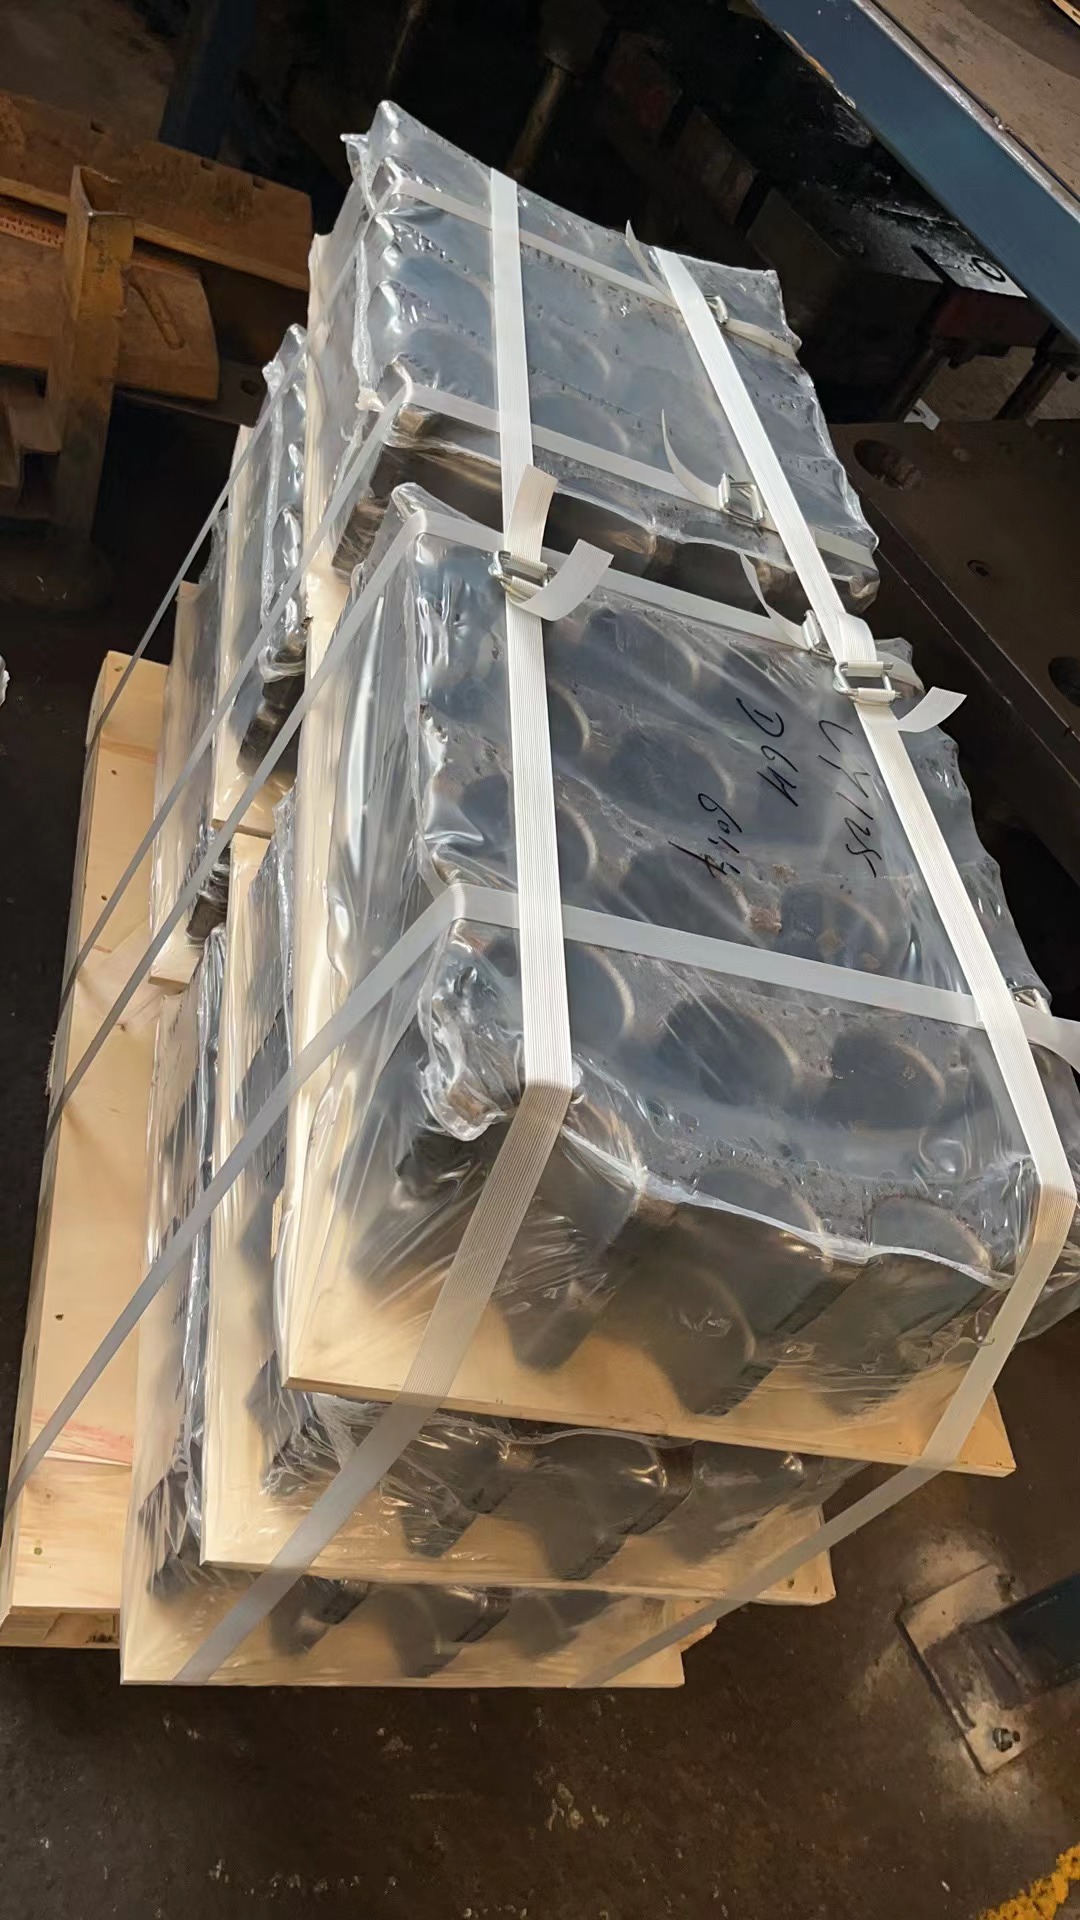
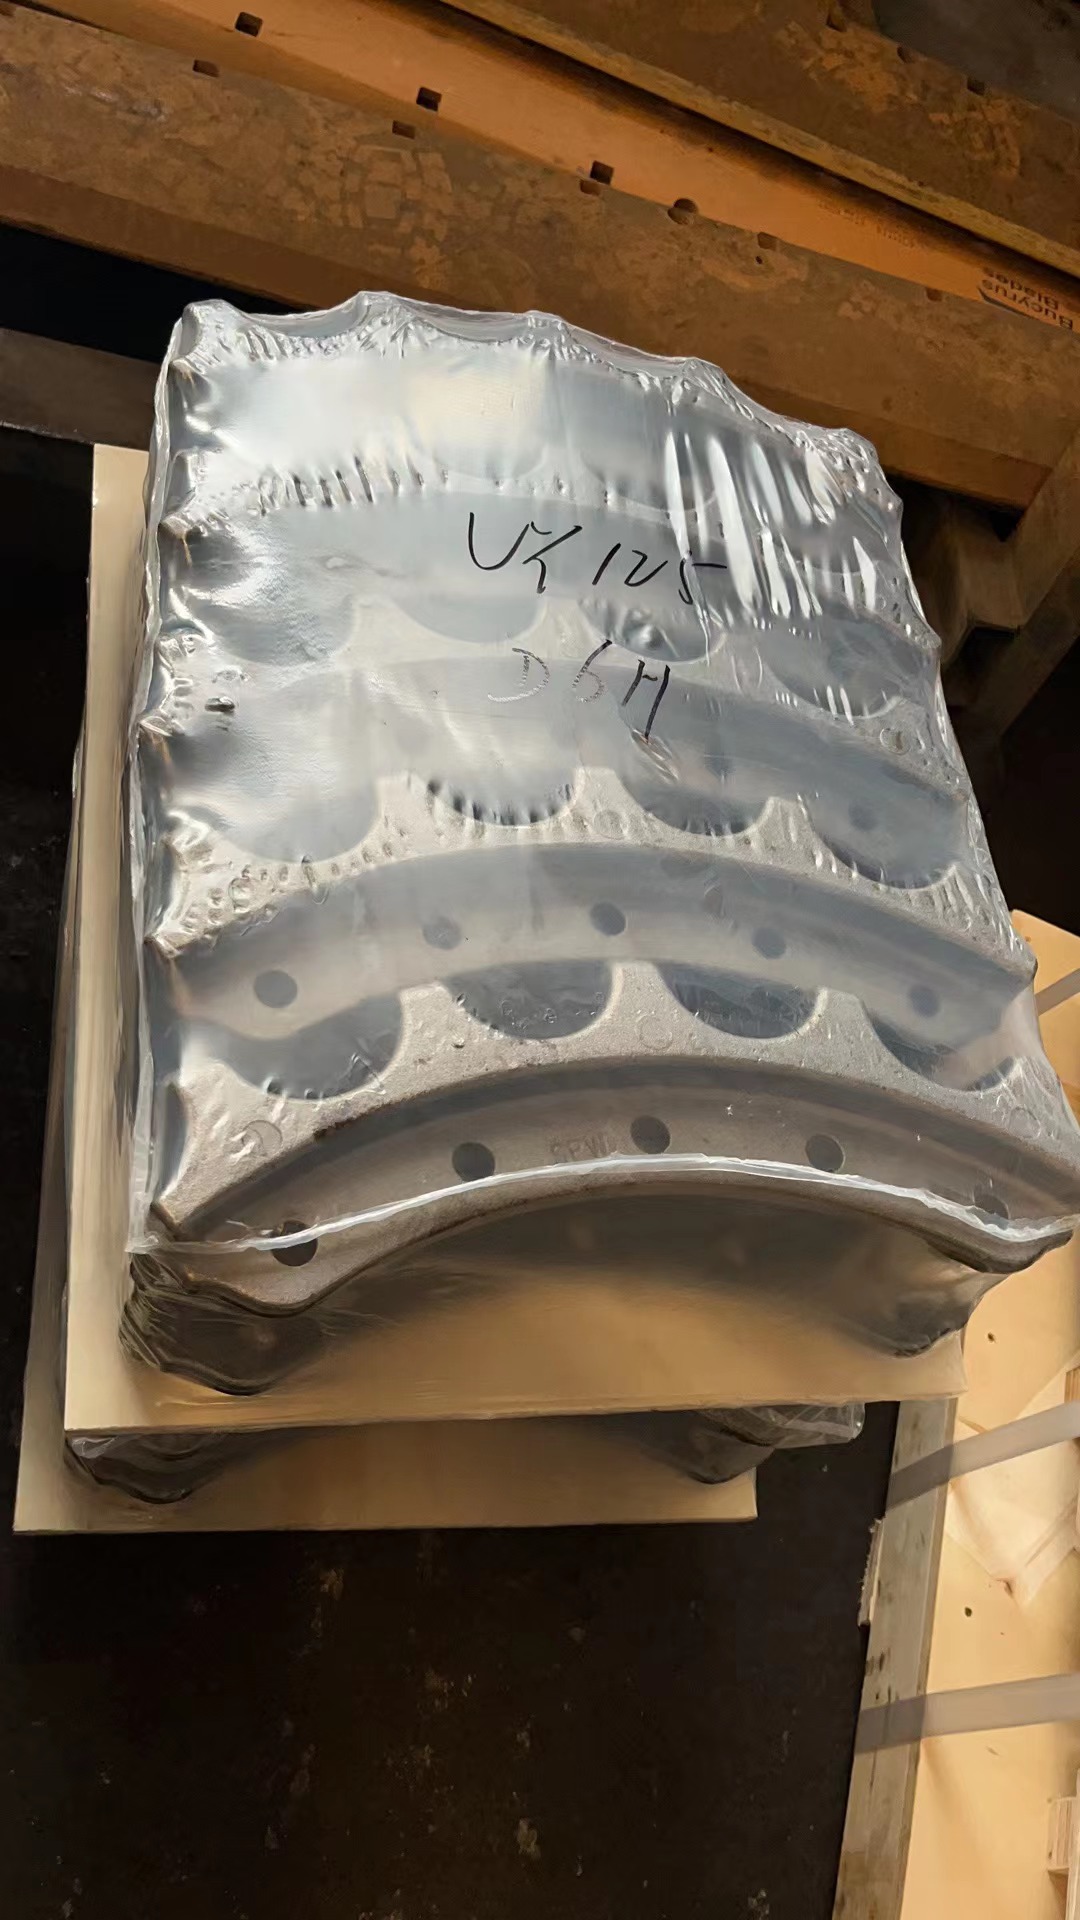
पॅकिंग